

Fiber va CO2 lazer nurlari
Ba'zi narsalar juda sezilarli. Tolali lazerdagi lazer "generatori" an'anaviy CO bilan solishtirganda ancha kichikroq2rezonator. Aslida, tolali lazer 600 dan 1500 vattgacha quvvatga ega bo'lgan portfel o'lchamidagi modulda birlashtirilgan diodlar banklari tomonidan yaratilgan. Yakuniy quvvatli rezonatorni yaratish uchun bir nechta modullar birlashtiriladi, bu odatda kichik fayl shkafi o'lchamidir. Yaratilgan yorug'lik optik tolali kabel orqali uzatiladi va kuchaytiriladi. Yorug'lik optik tolali kabeldan chiqqanda, u quvvat yoki sifatni yo'qotmasdan hosil bo'lganda bo'lgani kabi bo'ladi. Keyin u sozlanadi va kesiladigan material turiga qaratiladi.
CO2rezonator ancha katta va ko'proq energiya talab qiladi, chunki lazer nurini ishlab chiqarish uchun gazlar birikmasiga elektr toki kiritiladi. Ko'zgular yorug'likning intensivligini oshirishga yordam beradi, uni rezonatordan chiqishga tayyorlaydi. Rezonatordan chiqqandan so'ng, nur linzaga etib borguncha bir nechta sovutilgan ko'zgularni o'z ichiga olgan yo'l bo'ylab harakatlanishi kerak. Ushbu sayohat lazer nurida quvvat va sifatni yo'qotishiga olib keladi.
CO ni yaratish uchun zarur bo'lgan quvvat miqdori tufayli2lazer, u kamroq samarali va tolali lazer bilan solishtirganda devor vilkasi samaradorligi ancha past. Bundan kelib chiqadiki, CO uchun katta sovutgichlar talab qilinadi2lazerlar ham ko'proq umumiy quvvatga muhtoj. Lazerli tolali rezonatorning devor vilkasi samaradorligi 40 foizdan ortiq ekanligini hisobga olsak, siz nafaqat kam quvvat sarflaysiz, balki talab yuqori bo'lgan zamin maydonidan ham kamroq foydalanasiz.
Ishlayotgan tolali lazerni diqqat bilan ko'rib chiqmaguningizcha, ba'zi narsalar unchalik aniq bo'lmaydi. Chunki uning nur diametri ko'pincha CO ning uchdan biriga teng2nur, tolali lazer CO ga qaraganda kattaroq quvvat zichligiga ega2lazer nuri. Bu nafaqat tolani tezroq kesish imkonini beradi, balki uni tezroq teshish imkonini beradi. Bu kichikroq nur o'lchami, shuningdek, tolaga murakkab shakllarni kesish va o'tkir qirralarni qoldirish qobiliyatini beradi. Tasavvur qiling-a, logotip harflari orasidagi masofa 0,035 dyuym bo'lsa, trubadan kompaniya logotipini kesib tashlang; tola bu kesishni amalga oshirishi mumkin, CO esa2lazer qila olmaydi.
Elyaf lazerlari 1,06 mikron to'lqin uzunligiga ega, bu CO dan 10 foizga kichikdir.2lazer nuri. To'lqin uzunligi ancha kichikroq bo'lgan tolali lazer nurni aks ettiruvchi material tomonidan ancha oson so'riladi; CO2lazerning ushbu materiallar yuzasida aks etishi ehtimoli ko'proq. Shu sababli, tolali lazerni kesish mashinalari guruch, mis va boshqa aks ettiruvchi materiallarni kesishi mumkin. Shuni ta'kidlash kerakki, CO2materialni aks ettiruvchi lazer nuri nafaqat mashinaning kesish linzalariga, balki butun nur yo'liga ham zarar etkazishi mumkin. Nur yo'li uchun optik tolali kabeldan foydalanish bu xavfni bartaraf qiladi.
Albatta, tolali lazer parvarishlash nuqtai nazaridan unchalik e'tibor talab qilmaydi. Bu oynani tozalashni talab qilmaydi va ko'rgich CO borligini tekshiradi2lazerli kesish mashinasi kerak. Sovutish uchun toza chiller suvi olsa va havo filtrlari muntazam ravishda almashtirilsa, tolali lazerning o'zi profilaktik xizmat ko'rsatmaydi.
Yana bir e'tibor - tolali lazerning portfel o'lchamidagi modullari - ular ortiqcha ishlashga imkon beradi. Agar bitta modulda muammo bo'lsa, rezonator to'liq o'chmaydi. Tolali lazer ortiqcha bo'lib, boshqa modullar ta'mirlash tugaguniga qadar pastga modulni qo'llab-quvvatlash uchun vaqtincha ko'proq quvvat ishlab chiqarishi mumkin - bu, aytmoqchi, dalada amalga oshirilishi mumkin. Boshqa paytlarda tolali rezonator ta'mirlanmaguncha kam quvvat ishlab chiqarishda davom etishi mumkin. Afsuski, agar CO2rezonatorda muammo bor, butun rezonator ishlamayapti, nafaqat quvvatni kamaytirish rejimida.
Lazerli vannani kesishning qalin va yupqaligi
Bir vaqtlar ko'pchilik tolali lazerlarni faqat nozik materiallar uchun ishlatish mumkin deb o'ylardi. CO2, uning kattaroq to'lqin uzunligi bilan, qalin materiallarni kesish jarayonida etarlicha kerf yaratildi, materialni olib tashlash uchun etarli joy ajratildi; tolali lazer bir xil kerfni yoki qalinroq materiallar bilan natijalarni ishlab chiqara olmadi. Ammo bu so'nggi yillarda materiallarni ajratish va qalin materiallarda materiallarni olib tashlash uchun joy yaratadigan kengroq tolali lazerli nurni ishlab chiqarishi mumkin bo'lgan kollimatsiya texnologiyasi bilan hal qilindi. Va nurning kengligi almashtirilishi mumkinligi sababli, mashina nozik materiallarni qayta ishlash uchun torroq nurni ishlatishi mumkin, bu esa bir xil tolali lazerli kesish mashinasida turli o'lchamdagi materiallarni tezroq qayta ishlash imkonini beradi.

Plitalar lazerli kesish mashinalari endi 12 kVt quvvatga ega lazer ishlab chiqarish texnologiyasi bilan sotiladi. Lazerli quvurlarni kesish mashinasi odatda 5 kVt quvvatga ega, chunki qo'shimcha quvvat bir vaqtning o'zida trubaning qarama-qarshi tomonini kesib o'tadi.
Siz hali kesish tezligini muhokama qilmaganimizni payqagandirsiz. Naychada daqiqada 500 dyuymgacha kesish mumkin, ammo bu har doim ham haqiqiy emas. Naychani lazer bilan kesishda asosiy e'tibor trubkani yuklash, uni kesish, teshish va kesish uchun to'g'ri holatda bo'lishi uchun indekslash va qismni tushirish uchun qancha vaqt ketishiga qaratilishi kerak. Bu ko'proq kesish tezligi emas, balki lazerli quvurlarni kesish mashinalari bilan qisman ishlov berish vaqti haqida.
Lazerli quvurlarni kesish materiali
Metall plitalarni kesadigan lazerli kesish mashinasi bir necha soniya ichida varaqni o'zgartirishi mumkin. Xuddi shu narsani lazerli quvurlarni kesish mashinasida qilish mumkin, ammo bu qanday amalga oshirilganligi haqida butunlay boshqacha hikoya.
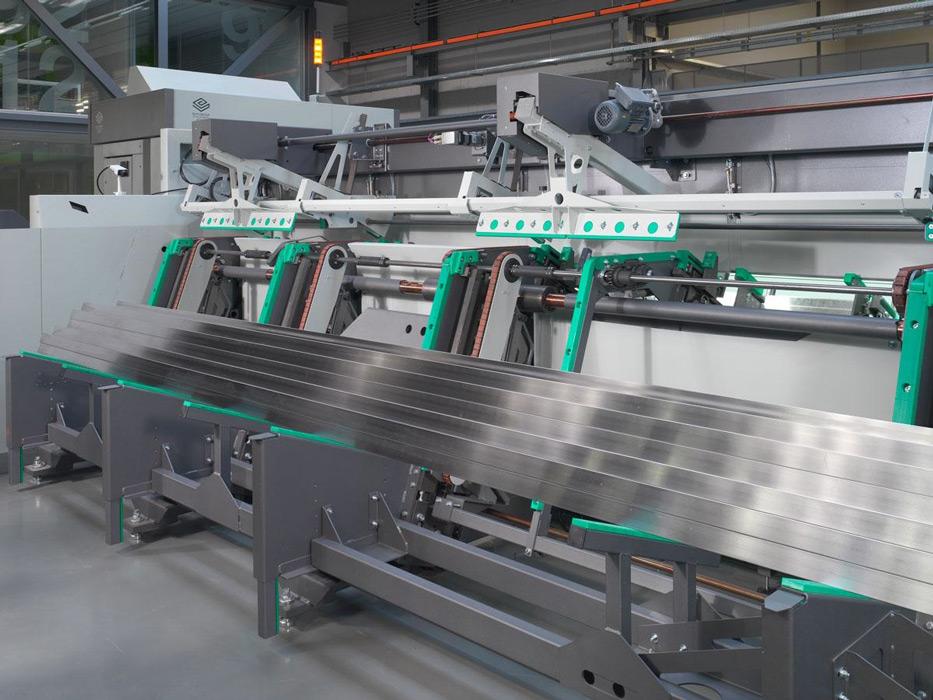
Lazerli quvurlarni kesish mashinasi bo'lgan standart moddiy minoralar mavjud emas. Quvurli materiallarni qayta ishlash variantlarining eng samaralisi bo'lgan to'plamli yuklagichlar bir vaqtning o'zida bitta trubkani bitta to'plamdan quvur lazeriga singularizatsiya tizimi orqali yuboradi. Ushbu turdagi oziqlantirish mexanizmi burchaklar yoki kanallar kabi ochiq profillar bilan ishlamaydi, chunki ular to'plamda bo'lganda bir-biriga bog'lanadi va osonlikcha bo'shab ketmaydi. Ochiq profillar uchun pog'onali yuklagichlar qo'llaniladi, ular ushbu qismning to'g'ri yo'nalishini saqlab, bir vaqtning o'zida mashinaga bir qismni ketma-ket joylashtiradilar.
Bu quvurlar kichik emas. AQShda standart uzunliklar 24 futni tashkil qiladi. Gʻarbiy sohildagi baʼzilari odatda 20-ft bilan ishlaydi. standart o'lchamdagi uzunliklar.
Xilma-xillik har qanday ish do'konining haqiqatidir va xuddi shu narsa naychali lazer bilan ishlaydiganlar uchun ham amal qiladi. Har xil o'lchamdagi qismlar bitta naychadan paydo bo'lishini ko'rish odatiy hol emas. Mashina 2 dyuymgacha va 15 futgacha bo'lgan lazer bilan kesilgan qismlarni birin-ketin bo'shatishi kerak. Shuningdek, u ushbu qismlarni shikastlamasdan tushirishga qodir bo'lishi kerak, bu alyuminiy kabi yumshoq metallar bilan qiyin bo'lishi mumkin.
Quvurning o'ziga xos xususiyati juda yuqori quvvatli lazerli mashinaga bo'lgan ehtiyojni oldini oladi. Endi tekis qatlamli lazerli kesish mashinalari 12 kVt quvvatga ega lazer generatorlari bilan mavjud bo'lsa, quvurli lazerli kesish mashinalari odatda faqat maksimal 5 kVt quvvatni talab qiladi. Naycha bilan siz doimo kesilgan trubaning qarama-qarshi tomoni haqida o'ylashingiz kerak. Kuchliroq lazer kesish paytida trubaning boshqa tomonini puflab o'tadi. (Albatta, agar siz lazer trubkasida nur yoki kanalni qayta ishlayotgan bo'lsangiz, boshqa tomondan tashvishlanishingiz shart emas.)
Quvurlarni kesishda yana bir e'tibor - payvand chokidir. Ushbu material rulon shaklida shakllanadi va bir-biriga payvandlanadi. Bu odatda hal qilinishi kerak bo'lgan ikkita fikrni keltirib chiqaradi:
Lazer bilan kesish uchun trubaning payvand chokining joylashishini hisobga olish kerak. Payvand choki pinlar yoki teshiklarga to'sqinlik qilmasligi kerak va mebel kabi estetik ilovalar uchun payvand choklarini iloji boricha yashirish kerak. An'anaviy lazerli quvurlarni kesish tizimida payvand chokini izlash uchun naychani skanerlash uchun optik sensor ishlatiladi. Ko'pincha quvurlar yog 'yoki zang bilan qoplangan va payvand chokini ifloslantiruvchi moddalar bilan boshqa sirt joylaridan farqlash qiyin bo'lishi mumkin. Zanglamaydigan yoki galvanizli bo'lsa, payvand choki faqat ichki tomondan ko'rinishi mumkin. Bu ba'zi ishlab chiqaruvchilarni o'z tizimlariga kameralarni kiritishiga olib keldi, bu esa mashinalarga nafaqat naychaning tashqi qismini, balki ichki qismini ham skanerlash imkonini beradi. Bu mashinaga payvand chokining xiralashgan qismini aniqlash va unga nisbatan qismlarni to'g'ri joylashtirish imkonini beradi.
Payvand choklari ham turli xil tarkibga ega va trubkangizning qolgan qismidan farqli ravishda kesiladi. An'anaga ko'ra, operatorlar payvand chokini hisobga olish uchun quvurda sodir bo'lgan barcha operatsiyalarni sekinlashtirishi yoki kuchini oshirishi kerak edi. Bugungi kunda ba'zi OEMlar mashinaga payvand chokini ajratib olish va faqat shu bo'limlarni sozlash imkonini beradigan boshqaruv texnologiyasi va parametrlarini ishlab chiqdilar. Bu mashinaga ushbu qismlarni eng tezkor tarzda qayta ishlash imkonini beradi. Nazorat quvvati, chastotasi va ish aylanishini avtomatik ravishda sozlaydi, chunki lazer quvur va uning payvand choki bo'ylab harakatlanadi. Operator mukammal parametrlarni yaratishi shart emas; u materialni mashinaga kiritish va chiqarishga e'tibor qaratishi mumkin.
Tube lazer bilan kesish bilan hech narsa mukammal emas
Yodda tutingki, mukammal naycha yo'q. Ularning kamonlari bor. Payvand choklari nafaqat tashqi tomondan, balki trubaning ichki qismida ham chiqib ketishi mumkin. Bir mahsulotdan ikkinchisiga bunday nomuvofiqliklar mavjud bo'lsa, ushbu materialni izchil va tez qayta ishlash juda qiyin.
Tasavvur qiling-a, trubkaga markazlashtirilgan teshik qo'yish kerak. U trubaning bir yuziga emas, balki haqiqiy o'lchamga markazlashtirilgan bo'lishi kerak. Agar trubka egilgan bo'lsa, bu ishlarni yanada qiyinlashtiradi. Bu quvur ishlab chiqarishning hayoti.
Buning uchun qanday kompensatsiya berasiz? An'anaga ko'ra, siz pastga tushasiz va aloqa nuqtasini belgilaydigan sensor bilan yuzga tegasiz. Keyin trubka aylantiriladi va trubaning qarama-qarshi tomoniga tegiladi. Bu boshqaruvga naycha qanchalik egilganligi haqida tasavvur beradi. Ushbu usul aniq va bu teshiklarning dastur uchun ishlashini ta'minlaydi. Ammo shuni yodda tutingki, har safar trubaning aylanishi sodir bo'lganda, juda yuqori tolerantliklarni etkazib berish qobiliyati kamayadi.
Yodda tutish kerak bo'lgan yana bir omil shundaki, naychadagi kamon va burmalarni tekshirishning an'anaviy usuli kesish boshlanishidan besh yoki etti soniyagacha vaqt olishi mumkin. An'anaviy sensorli sensorlar yordamida siz aniqlik uchun unumdorlikni almashtirishingiz kerak. Shunga qaramay, tolali lazerli kesish davrida bu umr bo'yi ko'rinishi mumkin, ammo quvur bilan ishlash metall lavha bilan ishlash kabi oddiy emas.
Quvurlarni tekshirishda vaqt oralig'ini yopish uchun ba'zi mashina ishlab chiqaruvchilari ushbu tekshiruvlar uchun kameralardan foydalanadilar. Ular sifat nazoratini taxminan yarim soniyagacha qisqartiradi va shuningdek, talab qilinadigan aylanishlar sonini kamaytiradi. Bu mashinaning unumdorligini va aniqligini saqlab qolish imkonini beradi.
Haqiqat shundaki, sotib olish bo'limi har doim arzonroq variantga intiladi. Bu shuni anglatadiki, tegirmondan bir hafta keladigan quvur keyingi haftada bir xil bo'lishi mumkin emas. Ishlab chiqaruvchi bu xilma-xillikni boshqarishni o'rganishi kerak.